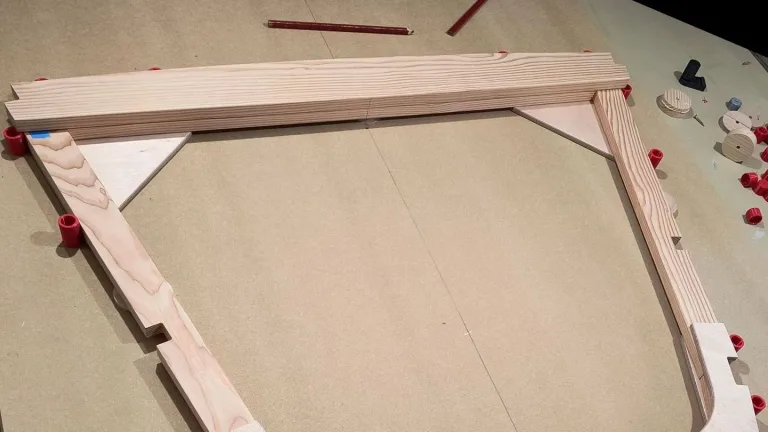
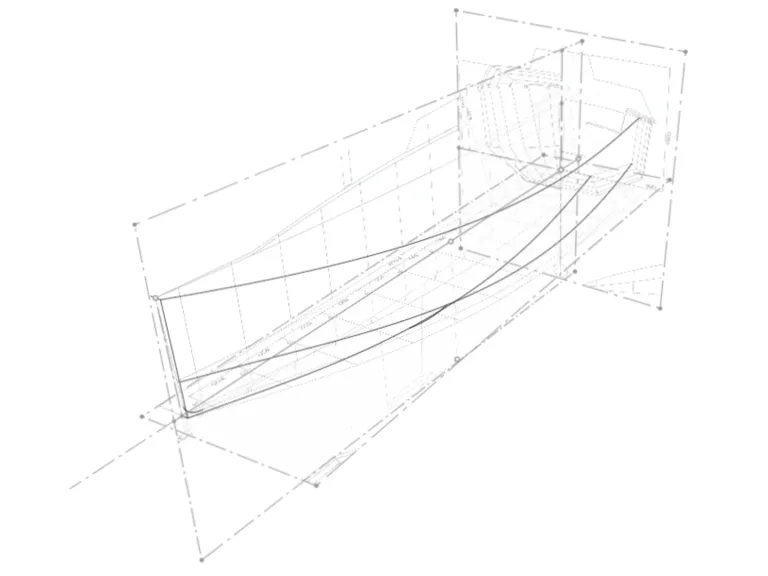
Découpe CNC au ShopBot (VCarve) : douglas massif raboté 22 mm en triple exemplaire, pièces placées pour limiter les nœuds non adhérents ; le contreplaqué est traité dans le même article, après la section douglas.
Laurent Patrouix
Cet article regroupe la découpe CNC du douglas massif et du contreplaqué. Ci-dessous : d'abord la partie douglas (texte et visuels), puis la partie contreplaqué.
Atelier et formats
- Machine ShopBot, format utile 1,22 × 2,50 m (48 × 96 pouces)
- Génération des trajets outils avec VCarve
Charge de travail
Environ 24 h au total : programmation des fichiers, mise en place des matériaux et passes de découpe (y compris les trois exemplaires, un par coque #268, #269 et #270), sur l'ensemble douglas puis contreplaqué.
Découpe du douglas
Première série de découpe CNC sur douglas massif pour les pièces structurelles du Mini 5.80.
Préparation du bois
Planches brutes de douglas rabotées en épaisseur à 22 mm — pas de reprise d'épaisseur ensuite.
Qualité du bois et nœuds
Le douglas était globalement de très bonne qualité, notamment au niveau du séchage. En revanche, plusieurs planches présentaient des nœuds parfois très volumineux et non adhérents.
Il a donc fallu, pour chaque programme, placer les pièces dans la planche de façon à éviter les nœuds et viser des pièces sans nœud (ou avec seulement de petits nœuds sans impact structurel).
Comme nous découpions trois jeux identiques, les programmes correspondant aux mêmes pièces devaient être réadaptés planche par planche : la position des nœuds changeait d'une planche à l'autre, impossible de réutiliser le même nesting à l'identique.
Leçon pour la suite
Pour le pont, nous sommes passés en mélèze avec des planches sans nœuds. Nous aurions gagné du temps et évité quelques crises de nerfs si nous avions pu faire ce choix dès le douglas.
Malgré toute cette attention, lors du montage à blanc puis de l'assemblage, nous avons quand même dû refaire quelques pièces qui nous semblaient douteuses une fois en main.
Découpe du contreplaqué
Après le douglas, nous avons poursuivi avec la découpe CNC du contreplaqué pour les pièces structurelles en contreplaqué de notre gamme de fabrication pour le Mini 5.80.
On décide d'abord de découper toutes les pièces en contreplaqué nécessaires à la fabrication des couples. Le stock — environ 80 plaques — est en Baie de Somme, alors que la CNC est à Lille, à environ deux heures de route. Comme nous ne pouvons pas stocker l'ensemble sur place, nous procédons par étapes : 12 plaques pour ce premier voyage, le reste suivra selon les besoins du chantier.
Usinage
- Fraise : 6 mm
- Profondeur : 5 mm par passe (usinage en deux passes)
- Tenons : 4 mm d'épaisseur
Par rapport au massif
- Pas de nœuds à contourner : l'accent est sur le nesting (bon rendement par feuille), le respect du sens du bois lorsque le plan l'indique, et des découpes propres sur des panneaux stables et calibrés
- Trois jeux identiques pour les coques #268, #269 et #270 : répétition des mêmes programmes sur autant de feuilles que nécessaire